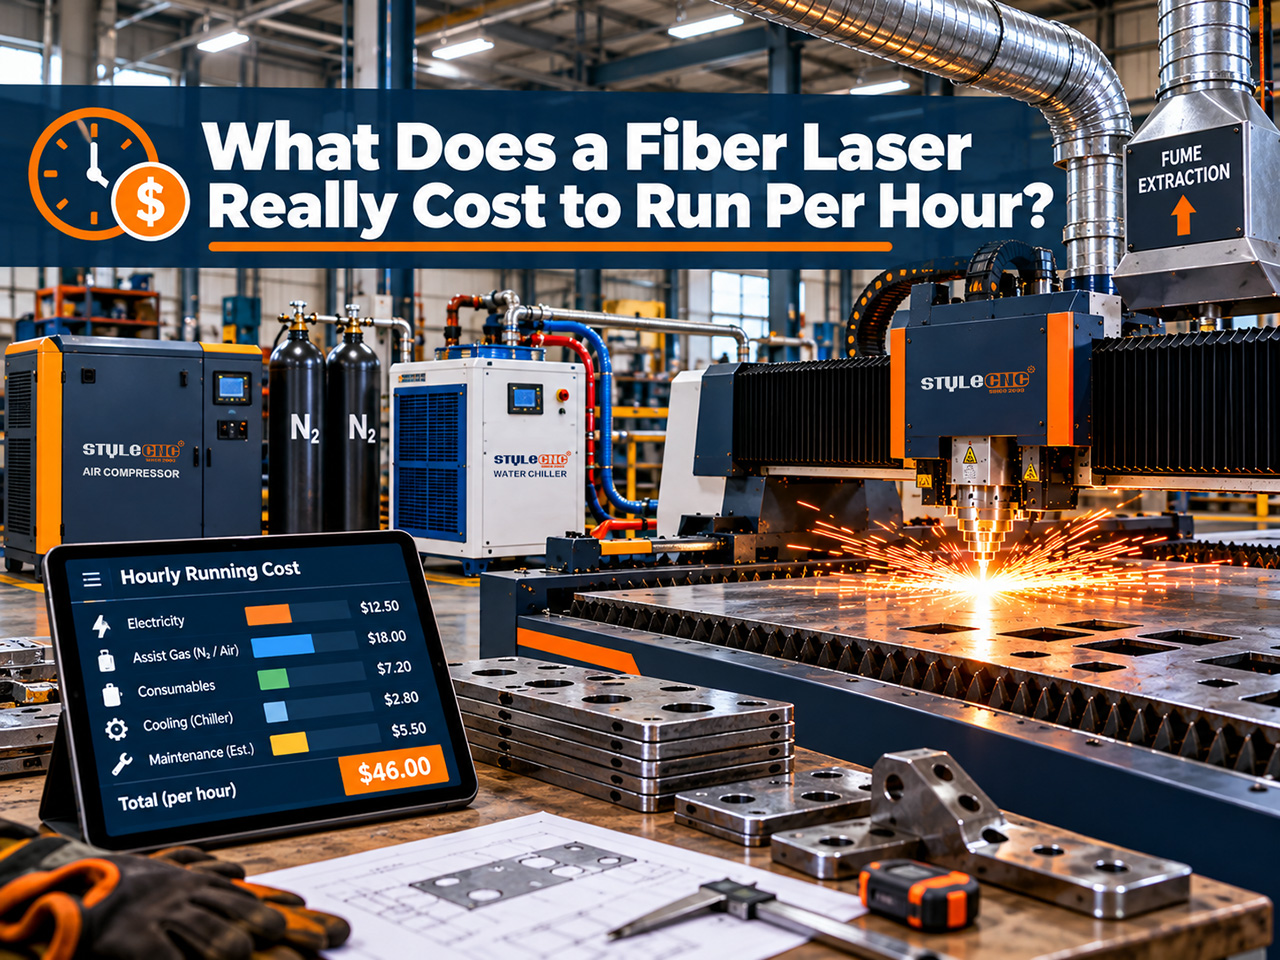
Podczas sprzedaży najważniejsza jest cena zakupu, ale to koszty eksploatacji decydują o tym, czy maszyna się zwróci. Kupujący zadają to samo pytanie wprost: ile tak naprawdę kosztuje mnie godzina cięcia, gdy maszyna już stoi na hali? Ten poradnik dzieli tę godzinę na części, prąd, gaz, materiały eksploatacyjne, konserwację i robociznę, a następnie zestawia ze sobą sumy dla maszyn o mocy 3 kW, 6 kW i 12 kW.
Jeśli nadal porównujesz ceny zakupu, zacznij od ile kosztuje maszyna do cięcia laserowegoTa strona zaczyna się tam, gdzie kończy się poprzednia: koszt każdej godziny po dostawie.
Moc elektryczna według watów: 3 kW, 6 kW i 12 kW
Lasery światłowodowe są wydajne. Producenci podają, że sprawność wtyczki ściennej przekracza 35%, a w przypadku niektórych źródeł sięga około 50%, w porównaniu z około 10-20% w przypadku starszych źródeł. CO2 Lasery. Ale źródło lasera to tylko część obciążenia. Agregat chłodniczy, wyciąg oparów, serwonapędy i szafa sterownicza pobierają energię, gdy maszyna pracuje.
| Moc lasera | Typowy całkowity układ losowy | Gdzie to idzie | Energia elektryczna za godzinę po 0.15 USD/kWh | Pomiary |
|---|---|---|---|---|
| 3 kW | Około 15 kW | Źródło o mocy około 10 kW plus agregat chłodniczy o mocy 5 kW | O Nas $2.25 | Zmierzone kWh w ciągu całej zmiany |
| 6 kW | Około 25 do 30 kW | Źródło, agregat chłodniczy, filtr oparów, napędy i szafa sterownicza | O Nas $3.75 do $4.50 | Średni pobór mocy, a nie pojemność znamionowa |
| 12 kW | Około 40 do 50 kW | Większe źródło i agregat chłodniczy dominują w obciążeniu | O Nas $6.00 do $7.50 | kWh na godzinę włączenia wiązki z licznika sieciowego |
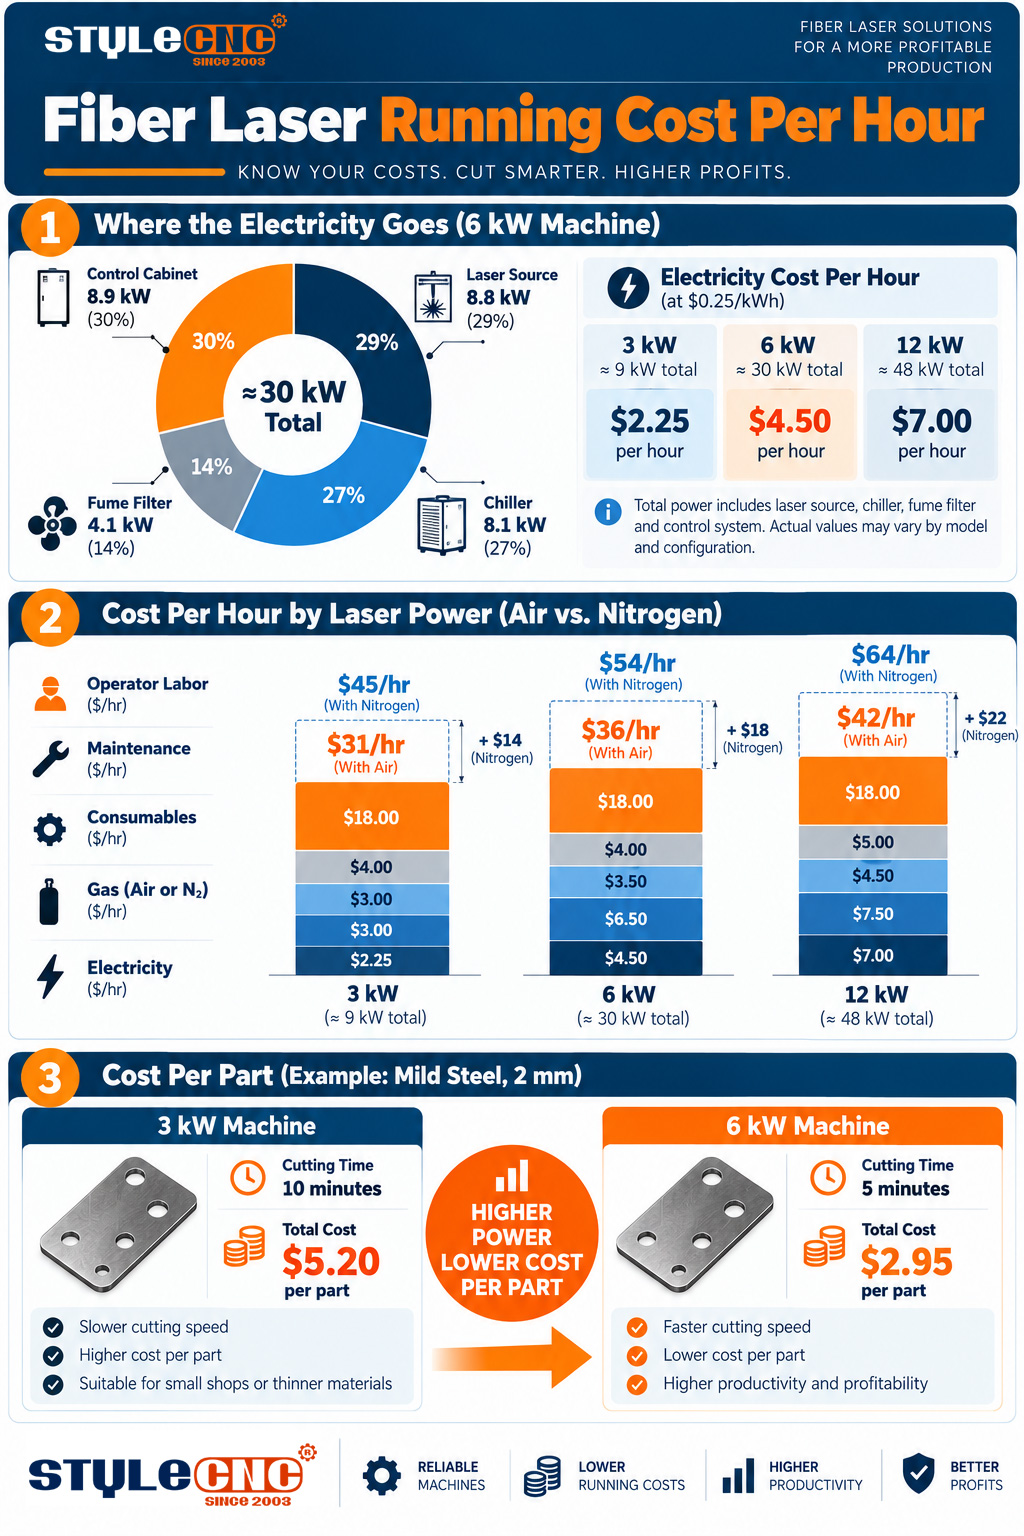
Jedna z opublikowanych specyfikacji maszyny o mocy 6 kW dobrze ilustruje ten podział: około 8.8 kW dla źródła laserowego, 8.1 kW dla agregatu chłodniczego, 4.1 kW dla filtra i 8.9 kW dla panelu elektrycznego, co daje średnio około 29.6 kW. System o mocy 3 kW ma około 15 kW, około 10 kW dla źródła i 5 kW dla agregatu chłodniczego.
• Dane znamionowe lub moc zainstalowana zawyżają rzeczywisty pobór mocy; na jednej maszynie o mocy 12 kW podano moc zainstalowaną 49.4 kW, ale źródło rzadko pracuje z pełną mocą przez całą dobę.
• Pomnóż średnią moc kW przez swoją taryfę: przy cenie 0.15 $za kWh urządzenie o mocy 6 kW i poborze mocy 30 kW kosztuje około $450 za godzinę.
• Przestoje nadal generują koszty, ponieważ agregat chłodniczy i wyciąg muszą pracować pomiędzy kolejnymi zadaniami.
Jak Twoja taryfa zmienia obraz sytuacji
Ceny energii elektrycznej różnią się w zależności od regionu w kilku punktach, więc to samo laserowa maszyna do cięcia metalu Koszty energii elektrycznej mogą być bardzo różne. Przy 0.08 $za kWh, system o mocy 6 kW pobierający 30 kW kosztuje około $240 za godzinę; przy cenie 0.30 dolara za kWh kosztuje to około $9Opłaty za żądanie w taryfach komercyjnych mogą być wyższe, jeśli maszyna, sprężarka i inny sprzęt zostaną uruchomione jednocześnie. Warto to sprawdzić w swoim przedsiębiorstwie energetycznym przed instalacją.
Nawet w segmencie premium energia elektryczna rzadko znajduje się na szczycie listy. To zaskakuje kupujących, którzy przenoszą się z CO2 lasery, w których zasilanie odgrywało kluczową rolę, i to jest jeden z powodów, dla których lasery światłowodowe zdominowały cięcie blachy.
Wspomaganie zużycia gazu
Koszty eksploatacji gazu są najbardziej odczuwalne. Ta sama maszyna może kosztować kilka dolarów za godzinę lub ponad dwadzieścia, w zależności od tego, jakiego paliwa i ciśnienia potrzebuje dana praca.
• Sprężone powietrze: głównie energia elektryczna sprężarki, około 0.01 do 0.03 dolara za minutę cięcia, czyli około $1 do $250 za godzinę.
• Tlen: stosowany do grubszej stali miękkiej przy niskim ciśnieniu, zwykle w średnim zakresie.
• Azot: cięcie pod wysokim ciśnieniem w celu uzyskania jasnych krawędzi ze stali nierdzewnej i aluminium, często od 0.20 do 0.40 $za minutę cięcia lub w przybliżeniu $10 się $25 za godzinę.
Maszyny o większej mocy wykorzystują większe dysze i większy przepływ w przypadku grubszych materiałów, co powoduje wzrost kosztów gazu na godzinę. Ich koszt na część i tak często spada, ponieważ cięcie jest szybsze. Prędkości cięcia, które stoją za tym kompromisem, są odwzorowane w przewodnik po grubości, prędkości i mocy cięcia laserem światłowodowym.
Koszt gazu zależy również od sposobu jego dostawy. Do butli i wiązek butli doliczane są opłaty za wynajem i dostawę, zbiorniki zbiorcze tracą część produktu w wyniku odparowania, a lokalne generatory azotu lub sprężarki zamieniają miesięczny rachunek na płatność z góry. Obliczając gaz za godzinę, należy podzielić całą fakturę, uwzględniając wynajem i dostawę, przez liczbę godzin pracy belki, a nie tylko przez liczbę godzin za sam gaz.
Materiały eksploatacyjne: dysze i soczewki ochronne
Materiały eksploatacyjne to drobne przedmioty o stałym apetycie. Te, które zużywają się podczas normalnego cięcia, znajdują się na końcu ścieżki wiązki:
• Dysze: uszkodzone przez odpryski i kolizje; wymieniane, gdy otwór traci swój okrągły kształt.
• Okienka ochronne: szkło osłonowe osłaniające soczewkę skupiającą; wymieniane w przypadku pojawienia się odprysków lub zanieczyszczeń.
• Pierścienie ceramiczne: utrzymują dyszę i przenoszą sygnał czujnika wysokości; pękają po kolizjach.
• Optyka skupiająca i kolimująca: trwała, jeśli okienko ochronne jest wymieniane na czas, bardzo droga, jeśli nie jest wymieniane na czas.
W przypadku większości sklepów dolicza się około $1.50 do $3 na godzinę pracy z wiązką, rosnącą wraz z grubą płytą i ciężką pracą z przebijaniem. Wiedza o tym, gdzie znajduje się każda część w głowicy tnącej, wyjaśniona w główne części maszyny do cięcia laserem światłowodowym, ułatwia wczesne wykrycie zużycia. Trzymanie części zamiennych na półce z pewnego źródła części i materiały eksploatacyjne do maszyn laserowych unika płacenia za przestoje spowodowane oczekiwaniem na dyszę.
Dwa nawyki pozwalają ograniczyć wydatki na materiały eksploatacyjne bardziej niż jakikolwiek rabat od dostawcy. Precyzyjna kalibracja czujnika H8 zapobiega awariom dysz, które powodują uszkodzenie dysz i pierścieni ceramicznych, a sprawdzanie okienka ochronnego przed każdym rozpoczęciem zmiany pozwala wychwycić zanieczyszczenia, zanim się nagrzeją i uszkodzą soczewkę ogniskującą. Nieskazitelnie czyste okienko kosztuje kilka dolarów; przepalona soczewka ogniskująca kosztuje znacznie więcej i zatrzymuje produkcję.
Praca i konserwacja
Praca stanowi zazwyczaj największy koszt godzinowy i nie zmienia się wraz z mocą lasera. Wynagrodzenie operatora z obciążeniem, wliczając podatki i świadczenia, często wynosi $20 się $40 za godzinę w zależności od regionu. Automatyzacja, taka jak wieże załadowczo-rozładowcze, rozkłada jednego operatora na większą liczbę godzin pracy maszyn, co często przynosi największe oszczędności.
Konserwacja obejmuje wymianę czynnika chłodzącego i filtrów w agregatach chłodniczych, smarowanie szyn i regałów, wymianę filtrów wyciągowych oraz okresowe wizyty serwisowe. Same źródła światłowodowe wymagają niewiele rutynowych prac w porównaniu z… CO2 rezonatory, ale reszta maszyny nadal działa. Większość kosztów jest eliminowana dzięki codziennym nawykom, określonym w codzienny przewodnik konserwacji maszyn do cięcia laserem światłowodowym, a nie poprzez naprawy.
Dlaczego schemat zmian ma znaczenie
Wiele kosztów konserwacji i serwisu jest stałych w skali roku, więc ich koszt godzinowy zależy od liczby godzin pracy. $3Roczny budżet na usługi wynosi 10 000 $2 godzinę na jednej zmianie trwającej 1,500 godzin, ale około $1 godzinę na dwie zmiany. Ta sama logika dotyczy agregatu chłodniczego i wyciągu działającego w czasie przestoju: zajęta, dobrze obciążona maszyna rozkłada te koszty na większą liczbę ciętych części.
Tabela kosztów za godzinę
Tabela łączy powyższe linie dla 3 popularnych poziomów mocy. Liczby mają charakter poglądowy, przy założeniu 0.15 $za kWh i $25 obciążona stawka operatora; zastąp każdy wiersz własnymi liczbami.
| Koszt (za godzinę włączenia wiązki) | 3 kW | 6 kW | 12 kW | Pomiary |
|---|---|---|---|---|
| Elektryczność | $2.25 | $4.50 | $7.00 | Zmierzone kWh × Twoja taryfa |
| Gaz wspomagający: sprężone powietrze | $1.00 | $1.50 | $2.50 | kWh sprężarki podczas cięcia |
| Gaz wspomagający: azot | $15.00 | $20.00 | $25.00 | Faktury za gaz ÷ godziny włączonej wiązki |
| Dysze, soczewki ochronne, ceramika | $1.50 | $2.00 | $3.00 | Części używane miesięcznie ÷ godziny |
| Konserwacja i serwis | $1.50 | $2.50 | $4.00 | Roczny nakład pracy na usługę ÷ godziny |
| Praca operatora (obciążona) | $25.00 | $25.00 | $25.00 | Wynagrodzenie plus podatki i świadczenia |
| Razem na antenie | $31.25 | $35.50 | $41.50 | Suma linii wykorzystujących powietrze |
| Całkowita zawartość azotu | $45.25 | $54.00 | $64.00 | Suma linii wykorzystujących azot |
Dwie rzeczy rzucają się w oczy. Po pierwsze, podwojenie mocy lasera podnosi koszt godzinowy znacznie mniej niż prędkość cięcia, dlatego maszyna o mocy 12 kW często produkuje tańsze części niż maszyna o mocy 3 kW do blachy średniej i grubej. Po drugie, wybór gazu ma większy wpływ na wynik niż moc. Maszyna o mocy 6 kW tnąca powietrzem kosztuje mniej na godzinę niż maszyna o mocy 3 kW tnąca azotem. Warsztaty rozważające te kompromisy często dochodzą do wniosku, że maszyny do cięcia metalu laserem światłowodowym o dużej mocy odzyskać wyższe koszty operacyjne dzięki przepustowości.
Koszt za godzinę a koszt za część
Koszt godzinowy to czynnik wejściowy; koszt jednostkowy decyduje o zysku. Wyobraź sobie zadanie, które trwa 10 minut cięcia na maszynie o mocy 3 kW i 5 minut na maszynie o mocy 6 kW, obie w trybie pneumatycznym. Zgodnie z tabelą, maszyna o mocy 3 kW zużywa około $520 na koszty eksploatacji tej pracy, podczas gdy maszyna o mocy 6 kW wydaje około $295, pomimo wyższej stawki godzinowej.
Dlatego doświadczeni nabywcy porównują maszyny pod kątem kosztu jednostkowego, uwzględniając ich rzeczywistą grubość. Wyższy koszt godzinowy często oznacza znacznie niższy koszt jednostkowy, zwłaszcza w przypadku blach o grubości powyżej kilku milimetrów, gdzie różnica prędkości między poziomami mocy się powiększa.
• Cienka blacha poniżej 2 mm: wzrost prędkości ulega spłaszczeniu, więc maszyna o średniej mocy jest często najbardziej ekonomiczna.
• Średnia blacha o grubości ok. 4–10 mm: większa moc zazwyczaj wyraźnie przekłada się na niższy koszt jednostkowy.
• Gruba blacha: tylko większa moc tnie przy praktycznej prędkości, więc porównanie dotyczy wydajności, a nie kosztów eksploatacji.
Jak zmierzyć własny koszt godzinowy
✔ Zmierz urządzenie, chłodziarkę i sprężarkę na cały tydzień i podziel kWh przez liczbę godzin pracy.
✔ Podziel miesięczne faktury za gaz, wliczając w to wynajem zbiornika, według liczby godzin pracy każdego rodzaju gazu.
✔ Dysze do trawy, okna ochronne i ceramika używane co miesiąc.
✔ Dodaj roczne umowy serwisowe, filtry i płyn chłodzący, dzieląc je przez liczbę godzin w roku.
✔ Wybierając maszynę, należy wziąć pod uwagę stawkę za obciążonego operatora, a następnie porównać koszt za część, a nie koszt za godzinę.
Wybierz poziom mocy, który obniży koszt jednostkowy
Porównaj parametry mocy, agregaty chłodnicze i opcje gazowe w całym zakresie maszyny do cięcia laserem światłowodowymi otrzymaj bezpłatną wycenę zawierającą szacunkowe koszty operacyjne materiałów i godzin.