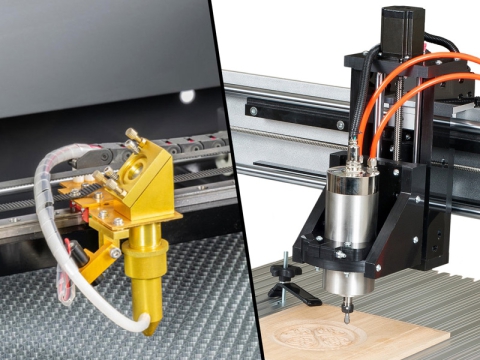
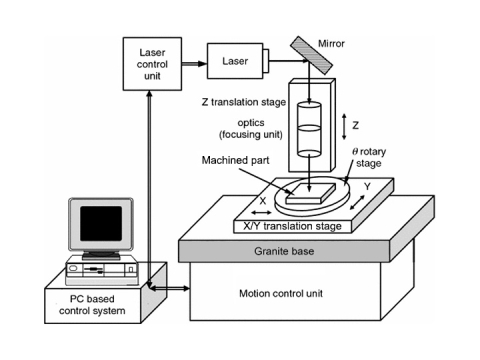
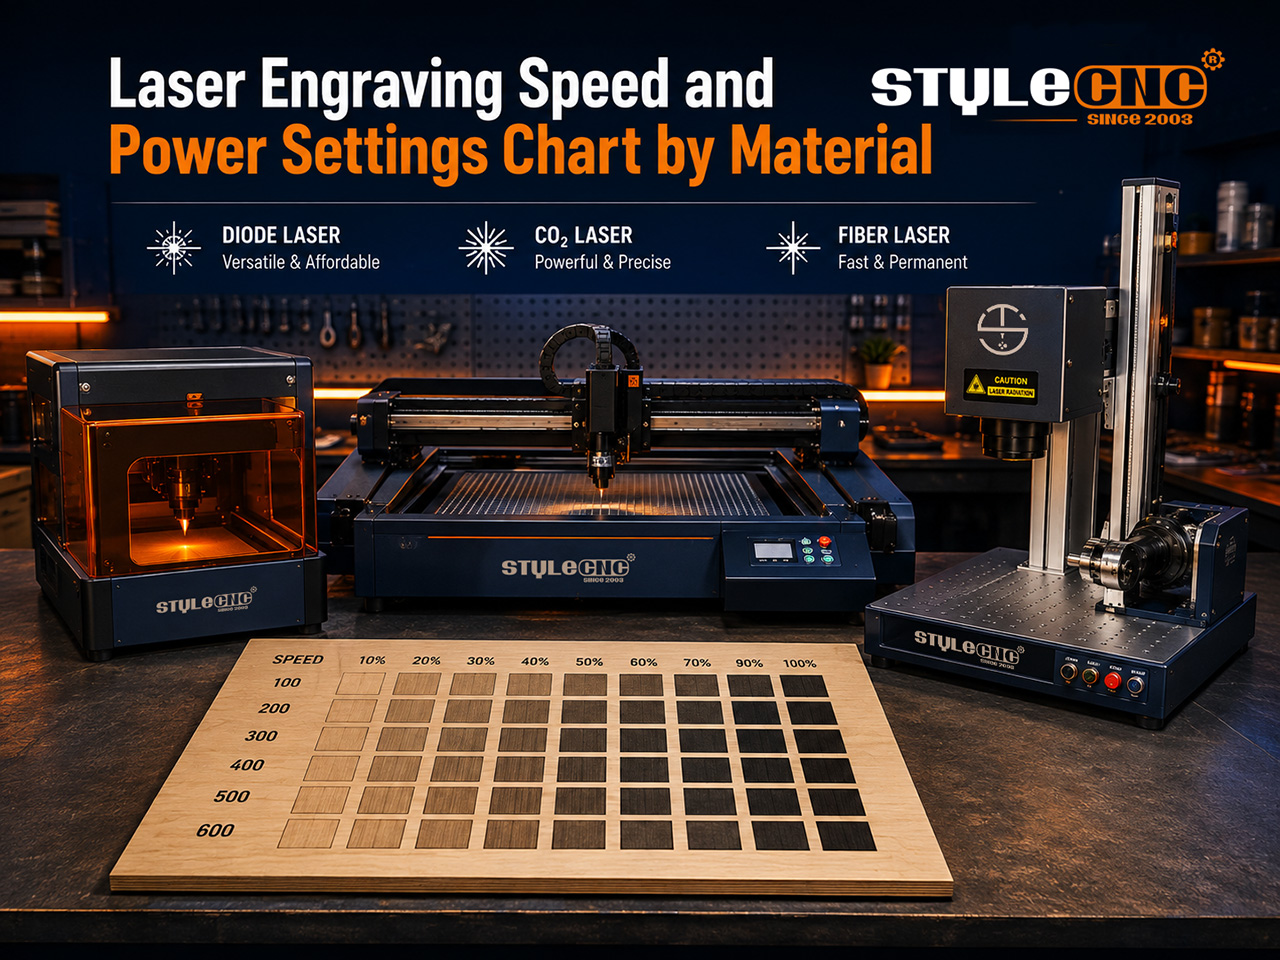
Ta sama sklejka zachowuje się na 3 różne sposoby pod modułem diodowym, CO2 rura i źródło światłowodu. W tym przewodniku podano konserwatywne wartości początkowe dla wszystkich trzech, a następnie przedstawiono powtarzalną metodę dobierania dowolnego nowego materiału.
Jak prędkość i moc współdziałają
Każdy ślad zależy od energii na punkt, czyli mocy podzielonej przez prędkość. Zwolnij, a płomień stanie się ciemniejszy i głębszy; przyspiesz, a ślad stanie się jaśniejszy.
Jednostki to pierwsza pułapka. Oprogramowanie Diode zazwyczaj wyświetla mm/min, podczas gdy większość CO2 a kontrolery światłowodowe wykorzystują mm/s, więc skopiowana wartość może różnić się od celu nawet sześćdziesiąt razy.
Moc to druga pułapka. Przepis dostosowany do 10W moduł będzie się przypalał 20W głowicy o identycznych wartościach, więc przed testowaniem zmniejsz moc w przybliżeniu. zakres maszyn do grawerowania laserowego, że jeden nawyk zapobiega marnotrawieniu większości zapasów.
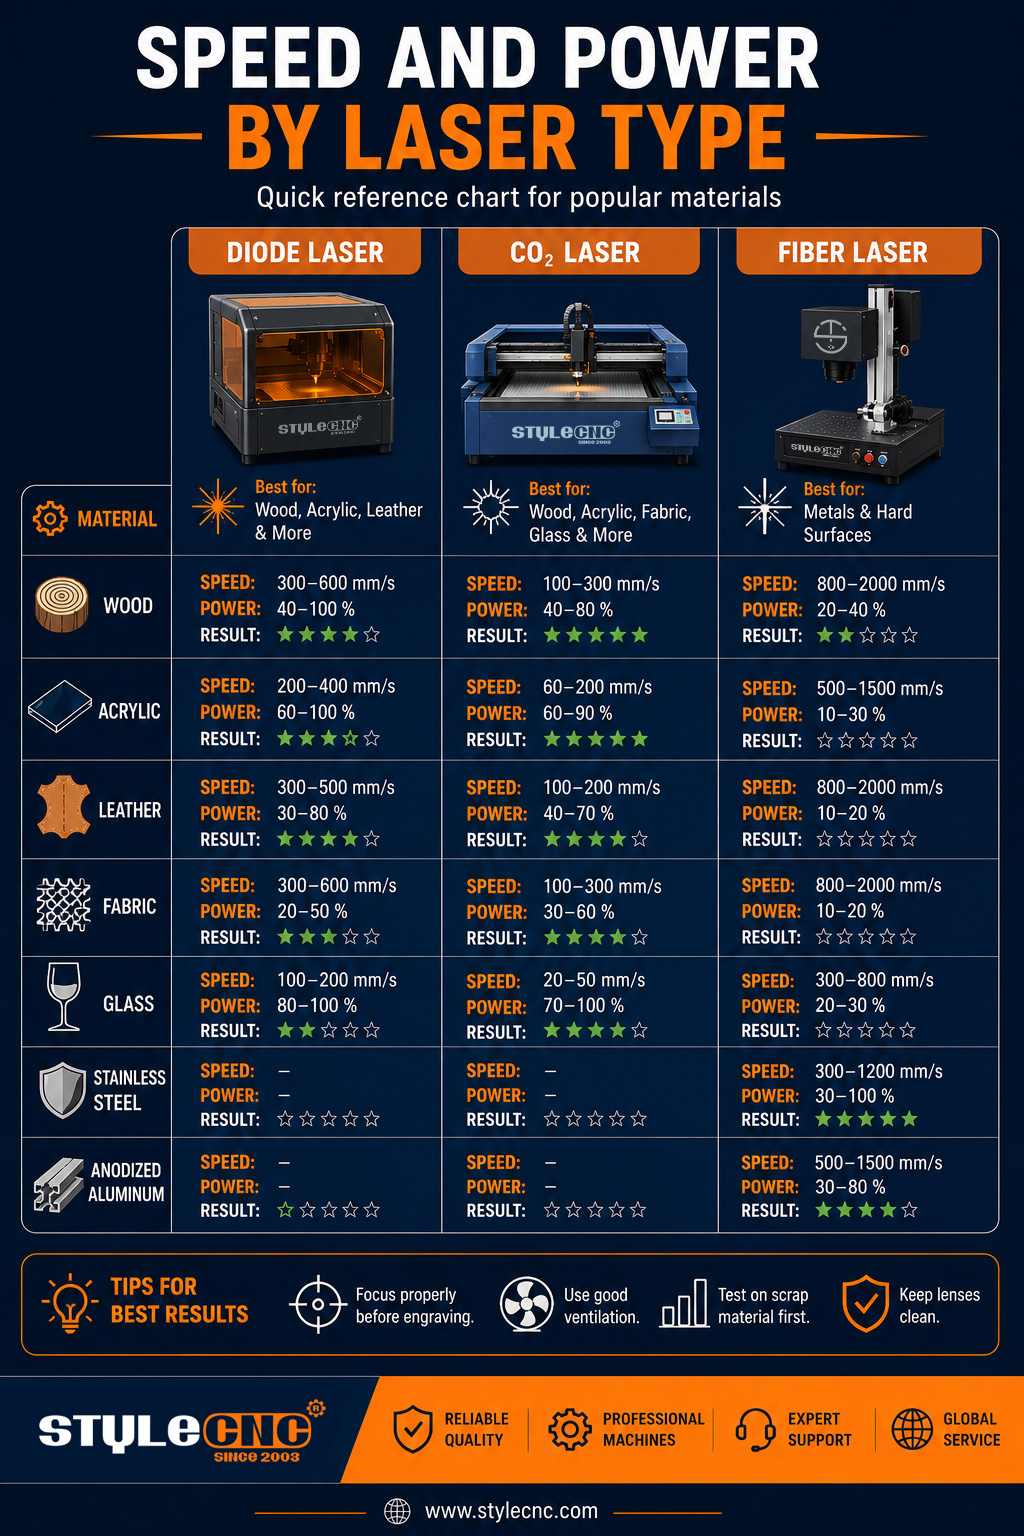
Tabela ustawień głównych: dioda vs. CO2 vs Fiber
Podane poniżej wartości stanowią konserwatywne punkty wyjścia dla 3 typowych konfiguracji: a 10W grawer diodowy, an 80W CO2 laserowa maszyna do cięciaI 50W galve Maszyna do znakowania laserowego. Regulację w górę można wykonać dopiero po uzyskaniu czystego wyniku testu.
| Materiał i działanie | Laser diodowy 10W | CO2 Laser 80W | Fiber Laser 50W |
| Pomiary | Prędkość w mm/min, moc w procentach | Prędkość w mm/s, moc w procentach | Prędkość w mm/s, moc w procentach, częstotliwość w kHz |
| Grawerowanie w drewnie miękkim | 5000-6000 przy 45-60% | 350-450 przy 12-18% | Nie pasujący |
| Cięcie sklejki 3 mm | 250-350 przy 95-100%, 2-3 podania | 18-25 przy 55-65%, pojedyncze przejście | Nie pasujący |
| Grawerunek w drewnie twardym | 3500-4500 przy 60-75% | 300-400 przy 18-24% | Nie pasujący |
| Grawerunek odlewany akrylowy | 4500-5500 przy 35-45%, tylko nieprzezroczyste | 280-350 przy 20-28% | Nie pasujący |
| Odlew akrylowy 5 mm cięcie | Nie nadaje się na przezroczystym arkuszu | 10-14 przy 70-80%, pojedyncze przejście | Nie pasujący |
| Grawerowanie skóry | 4000-5000 przy 30-40% | 450-550 przy 10-15% | Tylko test o niskiej mocy |
| Grawerowanie szkła | Nie pasujący | 350-450 przy 15-20% | Nie pasujący |
| Oznaczenia z anodowanego aluminium | 2500-3500 przy 70-85% | Wymagany środek do znakowania | 700-900 przy 30-40%, 25-35 kHz |
| Ciemne znakowanie stali nierdzewnej | Wymagana pasta do znakowania | Wymagany środek do znakowania | 300-500 przy 40-60%, 40-60 kHz |
| Głębokie grawerowanie mosiądzu | Nie pasujący | Nie pasujący | 250-350 przy 85-100%, 20 kHz, powtarzane przejścia |
Wszystkie wartości zakładają czystą optykę, prawidłową ogniskową i wspomaganie powietrzne podczas każdej operacji cięcia. Wpisy oznaczone jako nieodpowiednie należy traktować jako limity długości fali, a nie limity mocy.
Kluczowe liczby, które warto zapamiętać
• Prędkość przesuwu diody zwykle mieści się w przedziale od 1000 do 6000 mm/min i jest najwolniejsza spośród 3 typów źródeł.
• Bramka CO2 maszyny osiągają średnio prędkość od 300 do 600 mm/s w przypadku grawerowania powierzchni.
• Galvo na czele maszyny do znakowania laserem światłowodowym prędkość zamiatania do 7000 mm/s.
• Przycięcie 10–15 procent mocy grawerowania drewna usuwa większość zwęgleń na krawędziach bez widocznej utraty kontrastu.
• Dwa lekkie przejścia zwykle pozostawiają czystsze krawędzie akrylowe niż jedno wolne, gorące przejście.
• Badania branżowe przeprowadzone przez The Fabricator wykazały, że w przypadku wielu prac związanych z cięciem włókien sprężone powietrze dorównuje obecnie azotowi pod względem jakości krawędzi.
Jak uruchomić siatkę testową
Narysuj siatkę o wymiarach 5x5 złożoną z kwadratów o boku 10 mm. Przypisz prędkość do każdego wiersza i poziom mocy do każdej kolumny, pokrywając zakres sugerowany przez wykres.
Wygraweruj siatkę na odpadach z tej samej partii, z której będziesz produkować. Zawartość kleju, wilgotność i grubość powłoki różnią się między arkuszami, więc odpady z partii są jedyną rzetelną próbką.
Wybierz najczystszy kwadrat i zarejestruj maszynę, materiał, wysokość ogniskowania i liczbę przejść. Popularne oprogramowanie sterujące zawiera wbudowany generator testów materiałowych, który automatyzuje całą siatkę.
Przeprowadź każdy test z ochroną oczu o określonej długości fali, zgodną z wytycznymi Laser Institute of America, i wyciągnij dym przez filtr odciąg oparów do maszyn laserowychKrótki, ale przydatny poradnik OSHA na temat zagrożeń związanych z laserami przyda się każdemu, kto planuje urządzić nowe miejsce pracy.
Pytania, które operatorzy naprawdę zadają
Jaka prędkość zapobiega zwęglaniu się krawędzi sklejki o grubości 3 mm?
Utrzymaj prędkość cięcia, zmniejsz moc o 10–15 procent i dodaj drugie przejście, jeśli cięcie otwiera się późno. Taśma maskująca na powierzchni cięcia i stałe wspomaganie strumieniem powietrza usuwają większość pozostałych przypaleń.
Dlaczego mój nowy 20W moduł spala drewno w ustawieniach mojego starego 10W kochany?
Dwukrotnie większa moc optyczna przy identycznych wartościach podwaja energię na punkt. Podziel wartość mocy na pół jako pierwsze przypuszczenie, a następnie doprecyzuj wynik za pomocą szybkiej siatki.
Które ustawienia powodują, że stal nierdzewna staje się czarna, a nie szara?
Zwolnij głowicę, zwiększ częstotliwość do 40–60 kHz i delikatnie rozogniskuj, aby impuls ogrzewał powierzchnię, a nie ją rozsadzał. różnica między źródłami MOPA i Q-switched wyjaśnia dlaczego kontrola pulsu decyduje o odcieniu.
Typowe błędy, które psują ustawienia
• Kopiowanie wartości pomiędzy różnymi mocami bez wcześniejszego skalowania mocy.
• Mylenie mm/s z mm/min podczas przełączania się między kontrolerami.
• Grawerunek nieostry, który poszerza plamę i wypłukuje drobne szczegóły.
• Stosując jedno wolne, gorące przejście, podczas gdy dwa lżejsze przejścia dałyby czystsze rezultaty.
• Pominięcie wspomagania powietrzem i pozwolenie, aby resztki dymu pochłonęły energię wiązki w trakcie pracy.
• Testowanie na jednym arkuszu, a następnie produkcja na innej partii.
• Domyślne ustawienie mocy na 100 procent i skrócenie żywotności lampy lub diody.
• Ignorowanie czyszczenia soczewek; brudna soczewka może pochłonąć dużą część znamionowej mocy.
Lista kontrolna ustawień przed grawerowaniem
✓ Przed wprowadzeniem wartości sprawdź, jaką jednostkę prędkości wyświetla kontroler.
✓ Ustaw ostrość za pomocą dołączonego wskaźnika lub funkcji automatycznego ustawiania ostrości urządzenia.
✓ Dostosuj moc do faktycznej mocy znamionowej swojego urządzenia.
✓ Przeprowadź test siatką o wymiarach 25 kwadratów na odpadach z partii produkcyjnej.
✓ Włączaj wspomaganie powietrzem przy każdej operacji cięcia.
✓ Raz w tygodniu czyść soczewkę i sprawdzaj ustawienie wiązki.
✓ Rejestruj wartości wygranych wraz z materiałem, wysokością skupienia i liczbą podań.
Najczęściej zadawane pytania
Dlaczego moje wyniki różnią się od wyników wszystkich tabel ustawień, które znajdę?
Wykresy są dostosowane do konkretnej maszyny, obiektywu i partii materiału. Moc optyczna, wysokość ogniskowej, a nawet zawartość kleju do sklejki wpływają na wynik. Potraktuj każdą opublikowaną wartość jako punkt wyjścia, a następnie przeprowadź małą siatkę testową na własnym materiale przed rozpoczęciem produkcji.
Czy 6000 mm/min to to samo co 100 mm/s?
Tak. Podziel mm/min przez 60, aby uzyskać mm/s. Oprogramowanie Diode zazwyczaj wyświetla mm/min, podczas gdy większość CO2 A kontrolery światłowodowe używają mm/s, więc wartość skopiowana bez konwersji jest sześćdziesiąt razy za wysoka lub za szybka. Zawsze najpierw sprawdź, jakiej jednostki oczekuje kontroler.
Dlaczego ta sama sklejka graweruje się różnie w zależności od arkusza?
Sklejka różni się rodzajem kleju, gatunkiem rdzenia i wilgotnością, a każdy z tych czynników zmienia ilość energii pochłanianej przez powierzchnię. Arkusz przechowywany w wilgotnym pomieszczeniu może wymagać zauważalnie więcej energii niż arkusz suchy. Testuj odpady z każdej nowej partii i zapisuj różnice.
Czy laser diodowy może ciąć przezroczysty akryl?
Nie. Długość fali niebieskiej diody przechodzi prosto przez przezroczysty akryl, zamiast być absorbowana, więc arkusz ledwo się nagrzewa. Ciemny lub nieprzezroczysty akryl odlewany dobrze graweruje, ale wyraźne cięcie arkusza należy do… CO2 maszyny, których dłuższe fale materiał pochłania niemal całkowicie.
Jakiej częstotliwości należy używać lasera światłowodowego do obróbki stali nierdzewnej?
Zacznij od 40–60 kHz, aby uzyskać ciemną, gładką plamę, i od około 20 kHz, gdy chcesz agresywnie usunąć materiał. Wyższe częstotliwości generują delikatniejsze impulsy, które nagrzewają powierzchnię, a nie ją niszczą – dokładnie tego potrzebuje czyste, czarne wykończenie stali nierdzewnej.
Czy kilka lekkich podań jest lepszych od jednego mocnego?
Zazwyczaj tak. 2 lub 3 lżejsze przejścia dają czas na rozproszenie ciepła, co oznacza prostsze krawędzie akrylowe i mniej zwęgleń na drewnie. Pojedyncze, powolne, gorące przejście koncentruje energię, poszerza szczelinę i zwiększa ryzyko powstawania rozbłysków na materiałach żywicznych.
Jak bardzo ostrość h8 zmienia wynik?
Wiązka światła osiąga swoją nominalną intensywność dopiero w punkcie ogniskowym. Nawet błąd 1–2 mm poszerza plamkę, zmiękcza detale i zmusza do kompensacji z użyciem dodatkowej mocy. Ponowne ustawienie ostrości dla każdej grubości materiału oraz po każdej wymianie soczewki lub dyszy.
Czy wspomaganie powietrzem jest potrzebne do grawerowania, czy tylko do cięcia?
Cięcie zawsze tego wymaga, ponieważ przepływ powietrza usuwa stopione zanieczyszczenia i gasi płomienie. W przypadku grawerowania, niskie ciśnienie powietrza nadal pomaga, zapobiegając osadzaniu się dymu na soczewce i redukując powstawanie plam, chociaż bardzo precyzyjne prace fotograficzne czasami są czystsze po zmniejszeniu przepływu.
Dlaczego mój grawerunek blaknie z dużą prędkością?
Prędkość dzieli energię, jaką wiązka oddaje na punkt. Podwojenie prędkości posuwu zmniejsza spalanie mniej więcej o połowę, więc ślady stają się blade i nierównomierne, gdy prędkość przekracza moc. Zwolnij, zwiększ moc lub zaakceptuj jaśniejszy odcień, jeśli pasuje to do projektu.