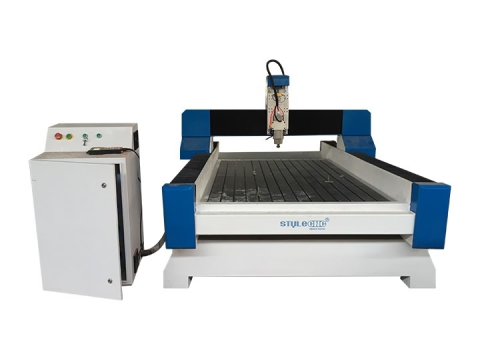
Wprowadzenie
Niniejszy artykuł zawiera praktyczne wskazówki dotyczące bezpiecznych praktyk roboczych podczas korzystania z routerów CNC i centrów obróbczych CNC oraz maszyn do rzeźbienia z podawaniem ręcznym/zintegrowanym. Jest on skierowany do pracodawców i innych osób, które mają kontrolę nad sposobem korzystania z tych maszyn. Operatorzy maszyn również znajdą te informacje przydatne.
Historia wypadków
Branża drzewna charakteryzuje się jednym z najwyższych wskaźników wypadków spowodowanych kontaktem z maszynami w ruchu. Większość z nich wynika z kontaktu dłoni lub palców operatora z obracającymi się nożami. Analiza wypadków zbadana przez STYLECNC ustalono, że najczęstszymi przyczynami były:
1. niewystarczająca liczba lub brak strażników;
2. niewystarczające lub brak przeszkolenia operatora.
Szkolenia i informacje
Ważne jest, aby maszyna była wyposażona w niezbędne zabezpieczenia, a operatorzy maszyn byli przeszkoleni w zakresie ich obsługi i wykonywania pracy, której się od nich oczekuje, w sposób bezpieczny. Szkolenie jest szczególnie ważne dla osób zajmujących się konserwacją, ustawianiem i czyszczeniem, aby zapewnić, że czynności te są wykonywane w sposób bezpieczny. Nikomu nie powinno się pozwalać pracować przy maszynie do obróbki drewna, jeśli nie wykazał się kompetencjami. Zaleca się, aby kompetentni operatorzy otrzymali pisemne upoważnienie od osoby odpowiedzialnej (dyrektora, kierownika wyższego szczebla itp.). Będzie to stanowić część dokumentacji szkoleniowej. Każda osoba nadzorująca użytkowanie sprzętu roboczego musi również przejść odpowiednie szkolenie, a operatorzy i kierownicy muszą mieć dostęp do informacji i, w stosownych przypadkach, pisemnych instrukcji.
Wymogi prawne
Wymagania prawne dotyczące użytkowania tych maszyn zawarto w dokumencie Bezpieczne użytkowanie maszyn do obróbki drewna.
maszyny. Przepisy dotyczące dostarczania i użytkowania sprzętu roboczego z 1998 r. (PUWER) stosowane do maszyn do obróbki drewna. Niniejszy dokument zawiera praktyczne porady dotyczące bezpiecznego użytkowania maszyn do obróbki drewna i obejmuje dostarczanie informacji i szkoleń, a także aspekty ochrony i konserwacji.
Przy zakupie nowej maszyny należy dostarczyć ją z deklaracją zgodności i mieć znak CE. Projektanci i producenci muszą spełniać podstawowe wymogi bezpieczeństwa Dyrektywy Maszynowej i powiązanych przepisów Europejskiego Stowarzyszenia Wolnego Handlu (EFTA).
Ocena ryzyka
Istnieje wiele różnych konstrukcji maszyn o różnym stopniu złożoności. Wszystkie maszyny powinny być instalowane zgodnie ze specyfikacją producenta i zapewniać odpowiednie usługi. Powinno to obejmować zapewnienie odpowiedniej wentylacji do usuwania wiórów i pyłu. Nigdy nie modyfikuj maszyny bez uprzedniej konsultacji z producentem/dostawcą i uzyskania potwierdzenia, że modyfikacja nie wpłynie negatywnie na bezpieczeństwo/integralność maszyny. Każda maszyna ma swoją własną charakterystykę i konfigurację, które należy wziąć pod uwagę przy identyfikacji zagrożeń i ocenie ryzyka. Należy wziąć pod uwagę następujące zagrożenia:
1. Wysuwanie przedmiotu obrabianego lub frezu – przed rozpoczęciem upewnij się, że są one bezpiecznie zamocowane;
2. kontakt z obracającymi się nożami i automatycznymi zmieniaczami narzędzi (jeśli są zamontowane);
3. uwięzienie i zmiażdżenie spowodowane ruchomymi stołami lub głowicami obróbczymi;
4. nieoczekiwany ruch lub uruchomienie spowodowane usterkami w układzie sterowania;
5. nadmierna emisja hałasu;
6. produkcja pyłu i wiórów;
7. automatyczne urządzenia do obsługi i załadunku (jeśli są zamontowane);
8. urządzenia zaciskowe pneumatyczne i próżniowe (jeśli zamontowane);
9. bezpieczne programowanie obrotów narzędzia skrawającego i prędkości dosuwu dostosowanych do obrabianego materiału;
10. Każdy nowy program powinien mieć „próbę uruchomienia” przy niskiej prędkości na wypadek wystąpienia błędów, aby uniknąć kolizji itp.
Rysunek 1a
Mała frezarka CNC z ramą C/nad głową i stałą osłoną odległości. Należy również kontrolować ryzyko zmiażdżenia lub uwięzienia między stałymi i ruchomymi częściami maszyny.
Rysunek 1b
Maszyna o konstrukcji ramy C/ramienia wspornikowego z zderzakami reagującymi na nacisk.
Routery CNC i centra obróbcze CNC
Routery CNC i centra obróbcze CNC dzielą się na dwie główne kategorie:
1. Rama C/ramię wspornikowe/nad głową;
2. Rama portalowa (bramka/słupek bramkowy).
Rama C/ramię wspornikowe/góra
Maszyny te, czasami nazywane frezarkami górnowrzecionowymi, posiadają pojedynczą lub wielofunkcyjną jednostkę główną zamontowaną na ramie C/ramieniu wspornikowym, która albo przesuwa się w poprzek stołu, albo pozostaje nieruchoma, podczas gdy stół roboczy przesuwa się pod nią, patrz rysunki 1a, b i c.
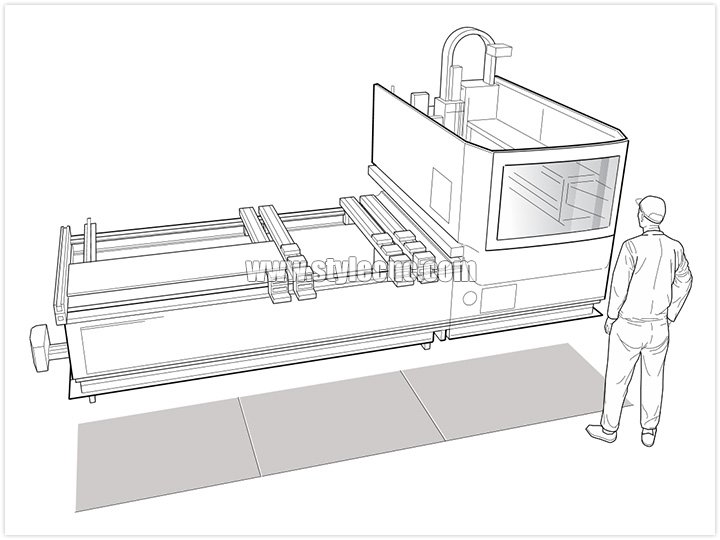
Rysunek 1c
Maszyna o konstrukcji ramy C/ramienia wspornikowego z matami bezpieczeństwa.
Rama portalowa (bramka/słupek bramkowy)
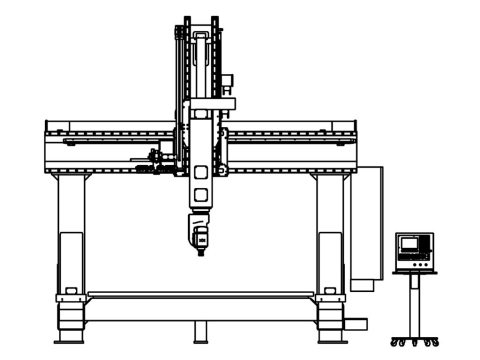
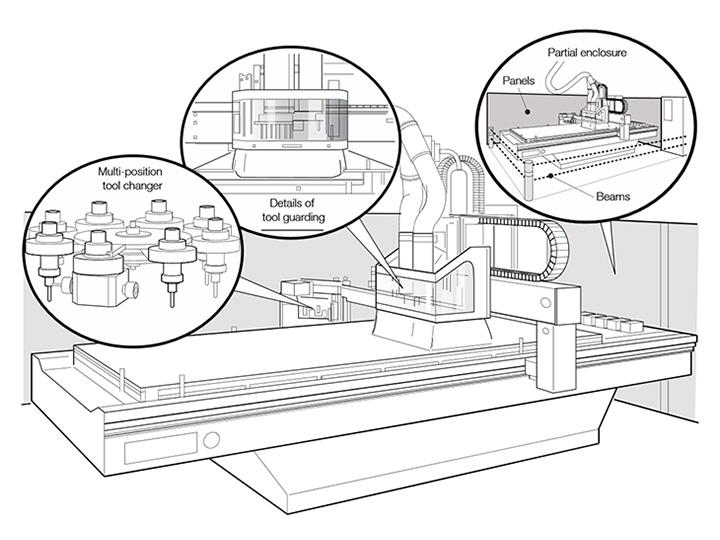
Maszyny te posiadają pojedynczą lub wielofunkcyjną jednostkę główną zamontowaną na ramie portalu (suwnicy/słupie bramkowym), która może przesuwać się nad stołem roboczym lub pozostawać nieruchoma, podczas gdy stół roboczy przesuwa się pod nią, patrz rysunek 2.
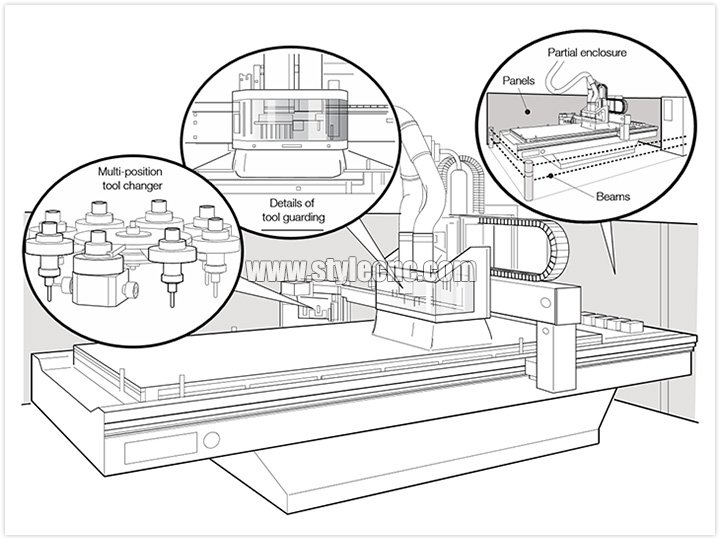
Rysunek 2
Maszyna portalowa (rama bramkowa/bramkowa) z częściową obudową i barierą świetlną.
Zastosowania centrów obróbczych CNC mogą obejmować frezowanie, pionowe i poziome rozwiercanie, rowkowanie i kształtowanie. Wszystkie te zastosowania są obsługiwane przez wielostanowiskowy zmieniacz narzędzi zamontowany obok jednostki głównej lub umieszczony na ramie maszyny, patrz Rysunek 2. Ważne jest, aby używać właściwego narzędzia, odpowiedniego do maszyny i zastosowania. Narzędzia powinny być również utrzymywane w dobrym stanie.
Większość maszyn działa w 3 osiach, X i Y (ruch poziomy) i Z (ruch pionowy). Niektóre maszyny mają możliwość pracy z pionową i poziomą osią obrotową (maszyny 5-osiowe) i wszystkie te osie będą musiały zostać uwzględnione w ocenie ryzyka. Jest to szczególnie ważne w przypadku zbierania pyłu i wiórów oraz trajektorii wyrzucanych fragmentów odpadów z przedmiotu obrabianego.
Ochrona
Frezarki CNC mogą być chronione przez różne stałe osłony, ale wszelkie odległości bezpieczeństwa powinny być zgodne z normami. Jeśli stałe osłony mają być zdemontowane przez użytkownika w celach konserwacyjnych lub czyszczących itp., ich systemy mocowania powinny pozostać przymocowane do osłony lub do maszyny, gdy osłona jest zdejmowana, np. powinny być wyposażone w śruby, które pozostają przymocowane do osłony.
Jednak w miarę jak systemy sterowania w routerach ewoluowały od sterowania ręcznego do CNC, stopień ingerencji operatora w proces obróbki zmniejszył się. Dodanie automatycznych urządzeń załadowczych i rozładowczych oraz automatycznej wymiany narzędzi jeszcze bardziej zmniejszyło potrzebę bliskiego podejścia do obszaru cięcia. Pozwoliło to producentom na przyjęcie metod ochrony, które różnią się od ścisłej ochrony tradycyjnie stosowanej w starszych maszynach obsługiwanych ręcznie.
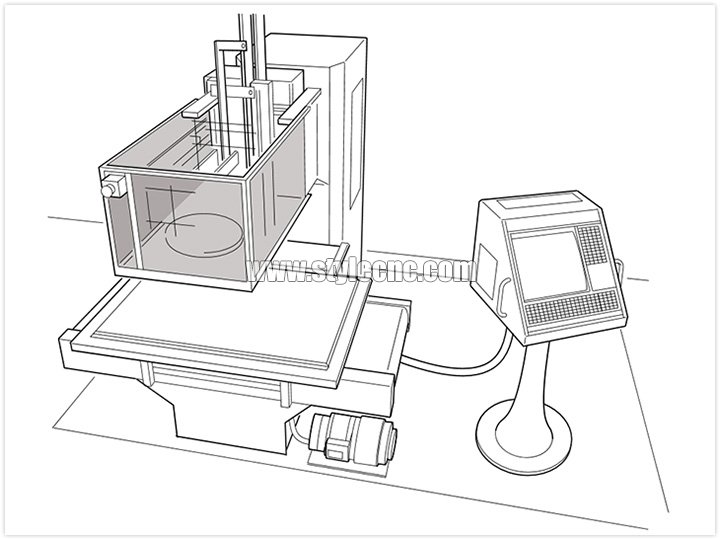
W przypadku dużych maszyn powszechną praktyką jest zapobieganie dostępowi do obszaru cięcia podczas procesu obróbki poprzez zastosowanie obudowy, patrz rysunek 3. Celem obudowy jest zapobieganie:
1. dostęp do strefy zagrożenia;
2. wyrzucenie części narzędzia;
3. jakiekolwiek ryzyko zmiażdżenia lub uwięzienia pomiędzy stałymi i ruchomymi częściami maszyny.
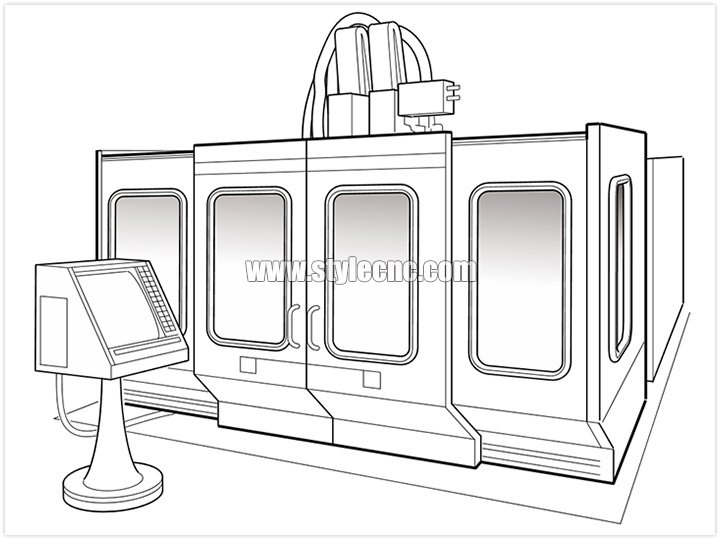
Rysunek 3
Centrum obróbcze CNC w pełnej obudowie.
Dostęp do obudowy jest zazwyczaj wymagany w celu:
1. załadunek lub rozładunek przedmiotu obrabianego;
2. czyszczenie, ustawianie lub regulacja;
3. wymiana narzędzi.
Jeśli wejście do obudowy jest konieczne, powinno się to odbywać przez drzwi blokowane, które uniemożliwią dostęp, gdy noże i inne niebezpieczne części są w ruchu. Wszelkie blokady powinny być zgodne z normami. Wymagania dotyczące obudowy obejmują:
1. zapewniające ochronę do wysokości co najmniej 1.8 m od poziomu podłogi;
2. wykonane z materiałów odpornych na uderzenia, zdolnych do zatrzymania wyrzucanych przedmiotów obrabianych lub części maszyn;
3. wyposażone w sygnał dźwiękowy lub wizualny (np. żółte światło) informujący o zbliżającym się uruchomieniu;
4. posiadanie urządzenia awaryjnego zatrzymania (wewnątrz obudowy), które zatrzyma rozruch, jeśli będzie to konieczne; ■ posiadanie urządzenia sterującego do resetowania blokady drzwi, które jest zgodne z normami. Powinno ono znajdować się na zewnątrz obudowy, ale w pozycji, która umożliwia wyraźny widok wnętrza. Nie powinno być dostępne z wnętrza obudowy;
5. posiadające funkcje redukcji hałasu w przypadku, gdy maszyny wytwarzają hałas na poziomie większym niż 85 dB(A).
Zamiast pełnej obudowy można zastosować inne zabezpieczenia, takie jak:
1. częściowe obudowy z barierami/belkami świetlnymi lub bez nich (rysunek 2);
2. zderzaki wrażliwe na nacisk (rysunek 1b);
3. maty wrażliwe na nacisk (rysunek 1c).
Wybór odpowiednich zabezpieczeń będzie zależał od oceny producenta/projektanta, mającej na celu zagwarantowanie, że spełnione zostały podstawowe wymagania bezpieczeństwa dyrektywy maszynowej oraz powiązanych przepisów Europejskiego Stowarzyszenia Wolnego Handlu (EFTA).
Jeśli są jakieś otwory, należy użyć zasłon, aby zabezpieczyć się przed ryzykiem wyrzucenia części narzędzi lub części przedmiotu obrabianego. Powinny one zatem być w stanie przejść test uderzenia, który utrzyma pocisk o masie 100 g przy uderzeniu z prędkością 70 m/s.
W przypadku, gdy wymagany jest rzadki dostęp, na przykład tylko do prac konserwacyjnych, można zastosować osłonę stałą (rysunek 1a). Wymaga to jednak podjęcia niezbędnych kroków zapobiegających przypadkowemu uruchomieniu maszyny podczas pracy (patrz „Konserwacja”).
Maszyna powinna być wyposażona w skuteczną lokalną wentylację wyciągową (LEV) w celu usuwania pyłu i wiórów.
Hamowanie
Wrzeciona narzędziowe powinny być wyposażone w automatyczny hamulec elektryczny, który zatrzyma je w ciągu dziesięciu sekund.
Mechanizm zmiany narzędzi
W niektórych przypadkach osłona obszaru cięcia zapobiega kontaktowi z magazynem narzędzi. W innych przypadkach może istnieć magazyn narzędzi, który jest oddzielony od obszaru obróbki i posiada własne drzwi dostępowe. Takie drzwi dostępowe powinny być zablokowane w magazynku narzędzi, a jeśli jest dostęp do frezów, również z nimi. Podczas ręcznej wymiany narzędzi nie powinno występować ryzyko obrotu uchwytu narzędziowego podczas wkładania lub wyjmowania narzędzi. Do indeksowania uchwytu narzędziowego należy używać sterowania podtrzymywanego lub jednokrokowego (patrz również „Przełącznik wyboru trybu pracy”).
Konserwacja
Wszystkie urządzenia zabezpieczające powinny być regularnie sprawdzane przez odpowiednio przeszkoloną i kompetentną osobę (osobę posiadającą niezbędne umiejętności, wiedzę i doświadczenie). Kontrola powinna uwzględniać intensywność użytkowania maszyny, a także zalecenia dostawcy lub producenta. Należy dokumentować szczegóły wszelkich przeglądów konserwacyjnych i kontrolnych, a w szczególności wszelkie zidentyfikowane czynności i potwierdzenie ich wykonania.
Niektóre czynności konserwacyjne mogą wymagać bezpiecznego odizolowania maszyny, aby uniknąć przypadkowego uruchomienia. Bezpieczna izolacja elektryczna oznacza, że energia elektryczna jest wyłączona, a także istnieją odpowiednie środki ostrożności, aby zapewnić, że pozostanie wyłączona. Należy zapobiegać przypadkowemu ponownemu podłączeniu – na przykład poprzez rozłączenie 3 faz za pomocą środków mechanicznych i zastosowanie blokady.
Przełącznik wyboru trybu
W przypadku maszyn zaprojektowanych do pracy podczas ustawiania z wyłączonymi ruchomymi osłonami blokowanymi i/lub urządzeniami ochronnymi, należy zapewnić przełącznik wyboru trybu pracy, aby wybierać między trybem obróbki a trybem ustawiania. W trybie ustawiania maszyny, jeśli ruchome osłony są otwarte i/lub urządzenia ochronne są wyłączone, każdy niebezpieczny ruch powinien być możliwy tylko wtedy, gdy spełnionych zostanie kilka wymagań, w tym:
1. Obrót wrzeciona i ruch pojedynczej osi są kontrolowane przez urządzenie sterujące/umożliwiające pracę w trybie podtrzymywania;
2. ruch pojedynczej osi powinien być ograniczony do prędkości 2 m/min lub przyrostu 10 mm;
3. Jeśli zapewniono obrót narzędzia, powinien on być ograniczony do maksymalnie 300 obrotów na minutę, a obrót narzędzia powinien zatrzymać się po mniej niż 2 obrotach od zwolnienia sterowania.
Urządzenia sterujące wymagające podtrzymywania i urządzenia umożliwiające ruchy narzędzia lub osi powinny być umieszczone na głównym panelu sterowania i/lub na mobilnym zestawie elementów sterujących połączonym z maszyną za pomocą stałego kabla lub bezprzewodowo (jeśli jest dostępny).
Maszyny do rzeźbienia z podawaniem ręcznym/zintegrowanym
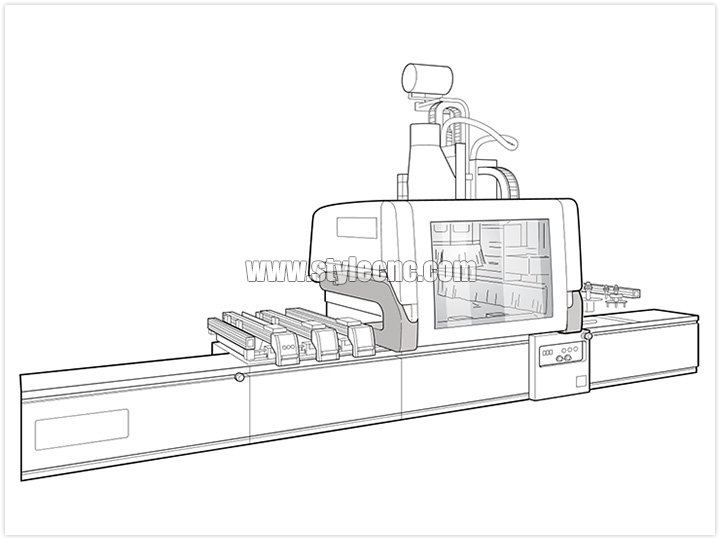
Są to maszyny typu nad głową/rama C z pojedynczym wrzecionem narzędziowym/głowicą roboczą umieszczoną nad stołem. Stół może poruszać się w maksymalnie 3 kierunkach (X, Y i Z). Prędkość obrotowa może się wahać od 6000 obr./min do 24 000 obr./min. Obrabiany przedmiot jest zazwyczaj podawany do maszyny w kierunku przeciwnym do kierunku wrzeciona narzędzia. Może to być albo ręczne, jak w przypadku niektórych starszych maszyn, patrz rysunek 4, albo za pomocą zintegrowanego systemu podawania obrabianego przedmiotu, w którym obrabiany przedmiot jest trzymany i kontrolowany mechanicznie podczas operacji obróbki.
Ochrona narzędzi
Strażnik pierścienia
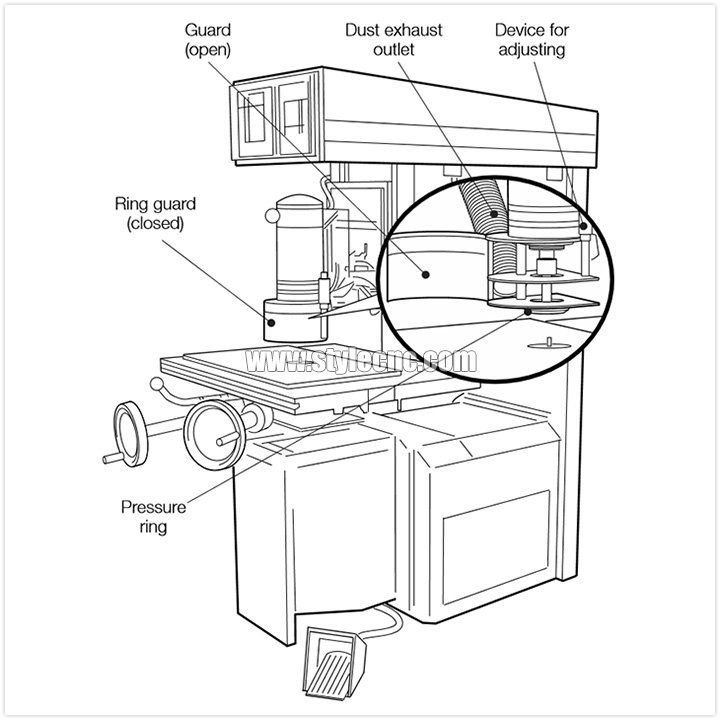
Rysunek 4
Frezarka górnowrzecionowa/ramowa z ręczną regulacją i osłoną pierścieniową, wyposażona w opcję wymiany narzędzi.
Powinna być zamontowana regulowana i samozamykająca się osłona pierścieniowa, która uniemożliwi dostęp do narzędzia z góry i z boku. Osłona pierścieniowa powinna spoczywać na obrabianym przedmiocie podczas obróbki, a jej dolna powierzchnia powinna pozostać równoległa do stołu. Może być wykonana z jednego kawałka lub składać się z pierścienia dociskowego w połączeniu z osłoną otaczającą, która umożliwia wymianę narzędzia, np. za pomocą niezablokowanej zawiasowej pokrywy, którą można ręcznie zablokować w pozycji zamkniętej, patrz Rysunek 4. Aby zminimalizować ryzyko wyrzucenia, osłona pierścieniowa powinna wywierać siłę od 50 N do 150 N na obrabiany przedmiot.
Wewnętrzna średnica osłony pierścienia powinna umożliwiać montaż narzędzia o największej średnicy, dla której maszyna jest zaprojektowana. Jednakże, jeśli maksymalna średnica narzędzia przekracza 80 mm, powinny być co najmniej 2 osłony pierścienia o różnych średnicach wewnętrznych. Osłona pierścienia powinna mieć połączenie z lokalną wentylacją wyciągową i być wykonana z:
■ stal o grubości ścianki min. 1.5 mm;
■ stop lekki o grubości ścianki min. 3 mm;
■ poliwęglan o grubości ścianki co najmniej 3 mm;
■ inny materiał z tworzywa sztucznego, którego wytrzymałość na uderzenia jest co najmniej równa lub lepsza od wytrzymałości poliwęglanu o grubości 3 mm;
■ żeliwo o grubości ścianki min. 5 mm.
Podpora osłony pierścienia Podpora osłony pierścienia powinna umożliwiać jej automatyczne przesuwanie się wraz z głowicą wrzeciona i umożliwiać ustawienie jej dolnej powierzchni równolegle do stołu, niezależnie od położenia stołu. Powinna również umożliwiać regulację osłony pierścienia, tak aby mogła uwzględniać maksymalną długość narzędzia, dla której maszyna jest zaprojektowana. Regulacja powinna być możliwa bez pomocy narzędzia.
Hamowanie
Wrzeciono narzędzia powinno być wyposażone w automatyczny hamulec elektryczny lub mechaniczny, który zatrzyma je w ciągu dziesięciu sekund.
Obróbka
Wszystkie frezy używane w jednowrzecionowych maszynach rzeźbiarskich z ręcznym/zintegrowanym podawaniem materiału, których średnica przekracza 16 mm, muszą być frezami z ograniczeniem wióra.