W tym artykule słowo „koniec” będzie używane w odniesieniu do wszystkich powierzchni tnących routera CNC. W branży różne rodzaje końcówek mogą być określane jako końcówki, bity, frezy, frezy lub wiertła (żeby wymienić kilka). Niektóre z tych nazw są bardziej odpowiednie dla niektórych końcówek, ale dla jasności wszystkie będą w tym artykule określane zbiorczo jako „końce”.
Wybór materiałów do pracy na routerze CNC wymaga rozważenia czynników wykraczających poza pożądany element końcowy. Różne materiały są w różny sposób poddawane działaniu routera, różniącego się w zależności od końcowego zastosowania i ustawień maszyny. Sam router, zwłaszcza końcowy element, jest poddawany wpływowi materiału. Ważne jest, aby zrozumieć dostępne opcje materiałowe i móc wyciągać wnioski z zachowania znanych materiałów, decydując się na pracę z niestandardowym materiałem.
Las
Istnieje wiele rodzajów drewna dostępnych do obróbki na frezarce CNC, a zmienność ich właściwości nie powinna być niedoceniana. Różnią się one między innymi twardością, wytrzymałością, sztywnością i gęstością. Jednakże całe drewno jest kompozytem naturalnych polimerów celulozy i ligniny, z pewną zawartością soku lub żywicy.
Ważne jest, aby pamiętać, że właściwości drewna zmieniają się wraz z zawartością wilgoci. Ogólnie rzecz biorąc, wilgoć sprawia, że drewno staje się bardziej miękkie, elastyczne, gęstsze i bardziej klejące. Drewno używane z frezarkami powinno być zawsze przechowywane w suchym środowisku i cięte na sucho.
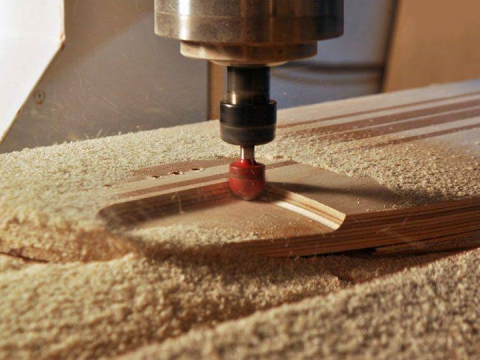
Nic dziwnego, że drewno o różnych właściwościach jest idealne do zastosowania w frezarce CNC. Drewno ma niską twardość w porównaniu do zwykłych stalowych końcówek frezarki, więc maszyna zużywa się w niewielkim stopniu. Drewno ma również bardzo niską ciągliwość, więc usunięte drewno pęka na małe wióry, które są łatwo wyrzucane lub odkurzane z obszaru roboczego, dzięki czemu końcówka pozostaje stosunkowo chłodna.
Rodzaje drewna
• Drewno iglaste: sosna, cedr, jodła.
• Drewno liściaste: dąb, klon, wiśnia, orzech.
• Drewno klejone: sklejka, płyta pilśniowa średniej gęstości (MDF), płyta wiórowa.
UWAGA: Operatorzy powinni spodziewać się konieczności odpowiedniego zmniejszenia szybkości usuwania materiału w przypadku gęstszego lub twardszego drewna.
Laminaty kompozytowe i sklejka
Podczas cięcia materiału dowolną metodą, należy najpierw wziąć pod uwagę mechanizm uszkodzenia materiału. W przypadku kompozytów laminowanych (tj. laminatu z włókna węglowego, niektórych włókien szklanych i sklejki) mechanizmem uszkodzenia, na który należy zwrócić uwagę, jest rozwarstwienie warstw. Można to sprawdzić na dowolnej krawędzi materiału, próbując podważyć krawędź i obserwując zachowanie powstałego pęknięcia:
1. Pęknięcie zawsze rozprzestrzenia się na powierzchnię najkrótszą drogą – uszkodzenie międzywarstwowe.
2. Pęknięcie rozprzestrzenia się na płaszczyznę płyty – uszkodzenie przez rozwarstwienie.
W przypadku materiału, który ulega rozwarstwieniu, krawędzie prawdopodobnie rozerwą się i wybrzuszą pionowo podczas frezowania. Aby zapobiec temu wynikowi, zaleca się użycie końcówki kompresyjnej.
Końcówka ściskana łączy w sobie spiralną krawędź tnącą skierowaną w dół u góry i spiralną krawędź tnącą skierowaną w górę u dołu. Oznacza to, że górna i dolna powierzchnia ciętego materiału jest ściskana w kierunku środka podczas cięcia, dzięki czemu wytrzymałość materiału na ściskanie przeciwdziała jego kruchości, czyli pękaniu pod wpływem rozciągania.
Należy pamiętać, że końcówki ściskające wypychają usuwany materiał na boki, a nie w górę lub w dół, dlatego materiał można usunąć tylko wzdłuż odsłoniętej krawędzi.
Rodzaje kompozytów
• Włókno szklane: Wzmocnione tworzywo sztuczne.
• Włókno węglowe: Wysoki stosunek wytrzymałości do w8.
• Fenolowy: odporny na ciepło, trwały.
Zapamiętaj że strefa kompresji pomiędzy dwoma kierunkami cięcia na końcu musi być wyśrodkowana w materiale.
- Składniki kompozycji należy rozpatrywać zarówno łącznie, jak i oddzielnie.
- Jeżeli matrycą kompozytu jest żywica polimerowa, należy zastosować się do zaleceń właściwych dla tego typu tworzywa sztucznego.
- Jeśli kompozyt zawiera włókna lub cząsteczki ścierne, należy użyć odpowiednio utwardzonej końcówki frezu i chłodziwa, aby zmniejszyć zużycie.
Tworzywa sztuczne
Pianki
Pianki polimerowe są dostępne do frezowania CNC i mają tę zaletę, że nie powodują zauważalnego zużycia na końcu, a jednocześnie umożliwiają tworzenie złożonych kształtów do niestandardowych opakowań, estetyki, geometrii testowej lub do praktyki niskiego ryzyka. Cechą charakterystyczną tych materiałów jest ich niska wytrzymałość na ścinanie, co pozwala na ich szybkie i łatwe cięcie.
Wybierając te materiały, jeśli wytrzymałość na rozciąganie pianki jest nawet niższa niż wytrzymałość na ścinanie, wówczas zamiast czysto pociętych wiórów mogą zostać oderwane kawałki. Możliwe jest również, że kawałki stosunkowo wytrzymałej i elastycznej pianki oderwą się i owiną wokół końca frezarki.
W przypadku rzadkich pianek z tym ryzykiem należy używać ostrych końcówek tnących przy wysokich obrotach na minutę z agresywnymi kanałami, a nie ściernych lub płytkich końcówek. Sztywne pianki można jednak ścierać zamiast ciąć, aby zapobiec ich odkształceniu.
Miękkie tworzywa sztuczne
Miękkie tworzywa sztuczne (takie jak polietylen o niskiej gęstości) są definiowane przez względną miarę: Są to polimery, które wytwarzają „loki” lub bardzo długie wióry podczas cięcia. Oznacza to, że są mniej twarde i prawdopodobnie bardziej ciągliwe. Należy pamiętać, że bardziej miękki plastik prawdopodobnie będzie miał niższą temperaturę topnienia i straci tolerancję wymiarową przez wyginanie się podczas cięcia, gdy jest gorący. Zmniejsz tę tendencję, stosując chłodną temperaturę otoczenia, wentylatory i płytkie cięcia. Koniec tnący z mniejszą liczbą rowków lub mniej agresywnymi kanałami może zmniejszyć problemy spowodowane zakleszczaniem się długich loków.
Twarde tworzywa sztuczne
Twarde tworzywa sztuczne (takie jak polimetakrylan metylu) są definiowane przez względną miarę: wytwarzają krótkie wióry z połamanymi końcami podczas cięcia. Oznacza to, że są sztywniejsze i można je ciąć z mniej agresywnie wyprofilowanymi końcami, ponieważ usuwanie mniejszych cząstek powinno być łatwiejsze. Jednak przegrzanie nadal może być łatwym problemem.
Twarde tworzywa sztuczne odkształcają się mniej w masie, gdy są przegrzane, ale mogą się stopić lub ulec degradacji tuż przy powierzchni cięcia, powodując gromadzenie się przypalonego materiału plastikowego na końcu frezarki i uniemożliwiając cięcie. Zmniejsz tę tendencję, stosując chłodną temperaturę otoczenia, wentylatory i płytkie cięcia.
Rodzaje tworzyw sztucznych
• Akryl: przezroczysty, kolorowy, mocny.
• Poliwęglan: Wysoka odporność na uderzenia, przezroczysty.
• PVC (polichlorek winylu): trwały, wszechstronny.
• HDPE (polietylen o dużej gęstości): lekki, odporny na wilgoć.
Przemysł metalowy
W większości przypadków jedynym metalem, który powinien być cięty frezem, jest aluminium. Niektóre stopy Al o wysokiej zawartości Si są bardzo twarde i powinny być stosowane wyłącznie w młynach.
Aluminium będzie wytwarzać długie loki, gdy będzie cięte regularnymi końcami, co często prowadzi do zacięć, jeśli nie ma dużego luzu. Gdy aluminium musi być cięte z małą tolerancją, należy użyć specjalnego końca z łamaczem wiórów. Ten rodzaj końca, o właściwościach pomiędzy końcami ściernymi a wielożłobkowanymi końcami tnącymi, ma „diamentowy” romboedryczny wzór powierzchni, który zapobiega pozostawaniu pojedynczej powierzchni tnącej w kontakcie z dużą ilością materiału podczas całego obrotu cięcia, rozbijając w ten sposób usunięty materiał na wiele oddzielnych wiórów.
Należy pamiętać, że twardość i chłodzenie dyfuzyjne metalu są wrażliwe na temperaturę otoczenia, dlatego prawidłowe ustawienia frezarki mogą ulec zmianie, jeśli temperatura w miejscu pracy nie jest kontrolowana. Gdy narasta ciepło, koniec zużywa się w przyspieszonym tempie z powodu zmiękczenia, a powierzchnia metalu staje się bardziej ciągliwa, co powoduje „rozmazywanie” deformacji zamiast czystych, dokładnych cięć. Tnij stosunkowo wolno i używaj wentylatorów chłodzących.
W rzadkich przypadkach frezowaniu mogą być poddawane metale inne niż aluminium.
- Niektóre stopy mosiądzu są na tyle miękkie, że można je frezować z zachowaniem szczególnej ostrożności, dlatego należy wybierać bardzo twarde końcówki i specjalnie zaprojektowane w tym celu ścieżki CNC.
- Teoretycznie można obrabiać także bardzo miękkie metale, takie jak czysta miedź, złoto czy ołów.
- W przypadku gęstych, bardzo plastycznych materiałów, np. miękkich, czystych metali, należy wybrać agresywne końcówki tnące z małą liczbą rowków.
- W przypadku gęstych, bardzo plastycznych materiałów, np. miękkich, czystych metali, należy wybrać agresywne końcówki tnące z małą liczbą rowków.
Rodzaje metali
• Aluminium: lekkie, odporne na korozję.
• Mosiądz: dekoracyjny, łatwy do cięcia.
• Stal: Mocna, trwała.
• Miedź: Przewodząca, miękka.
Kamień i Ceramika
Bardzo sztywne, twarde materiały o niskiej wytrzymałości, takie jak kamień osadowy i zwykła ceramika (granit, piaskowiec, płytki) można frezować za pomocą twardych, ściernych końcówek.
Te końce są często wykonane z metalu z osadzonymi cząsteczkami diamentu jako materiałem ściernym. W przypadku płytek o bardzo niskiej wytrzymałości odpowiedni może być płytki, gęsto karbowany lub łamacz wiórów wykonany ze stali szybkotnącej (HSS) lub węglika spiekanego.
Zwykle frezarka CNC jest używana do tych materiałów, gdy potrzebne są detale reliefowe lub złożone wzory krawędzi. Ze względu na wysoką twardość i niską przewodność cieplną materiałów kamiennych i ceramicznych, wytwarzana jest duża ilość ciepła, a bardzo mało jest odprowadzane przez powierzchnię i usuwane cząsteczki. Oznacza to, że gromadzenie się ciepła na końcu frezarki stanowi poważny problem. Zalecane jest bezpośrednie chłodzenie wodne.
Rodzaje kamienia i ceramiki
• Marmur: Elegancki, stosunkowo miękki.
• Granit: Twardy, trwały.
• Płytki ceramiczne: twarde, kruche.
Aby osiągnąć pożądane rezultaty w projektach routera CNC, kluczowy jest odpowiedni materiał. Każdy materiał ma unikalne właściwości i wymaga określonych narzędzi, prędkości i technik. Postępowanie zgodnie z najlepszymi praktykami opisanymi w tym przewodniku pomoże Ci zmaksymalizować możliwości Twojego routera CNC.