Gaz wspomagający jest jednym z największych kosztów eksploatacji lasera światłowodowego i w wielu warsztatach po cichu przewyższa energię elektryczną zasilającą wiązkę. Dlatego pytanie przesunęło się z kwestii, czy cięcie powietrzne działa, na temat jego prawidłowej konfiguracji. Niniejszy poradnik koncentruje się na aspekcie pneumatycznym: jak wspomaganie powietrzne zachowuje się w szczelinie cięcia, jak dobrać rozmiar i uzdatnić sprężone powietrze, jaki ma ono wpływ na jakość krawędzi oraz ile tak naprawdę kosztuje za godzinę.

Jak działa wspomaganie powietrzne w szczelinie
Każde cięcie laserem światłowodowym wymaga strumienia gazu. Wiązka przetapia wąski kanał w arkuszu, a współosiowy strumień gazu wypływający z dyszy wydmuchuje stopiony metal z dna szczeliny, zanim zdąży on ponownie zastygnąć. Bez tego strumienia, cięcie wypełnia przestrzeń za wiązką.
Powietrze składa się w około 78% z azotu i 21% z tlenu, więc zachowuje się jak mieszanina dwóch klasycznych gazów. Frakcja azotu wykonuje większość mechanicznej pracy wyrzutu, podczas gdy niewielka ilość tlenu dodaje trochę energii egzotermicznej i pozostawia cienką warstwę tlenku na powierzchni cięcia. Na stali miękkiej i blachach ocynkowanych tlenek ten jest zazwyczaj gotowy do malowania i nadaje się do kosmetycznych poprawek; na stali nierdzewnej widać go jako delikatny odcień.
Dwie rzeczy sprawiły, że powietrze stało się praktyczne w skali produkcyjnej. Źródła o większej mocy wtłaczają wystarczającą ilość energii w szczelinę, aby szybko ciąć gazem o mniejszej reaktywności, a warsztaty odkryły, że instalowany przez nie kompresor to jednorazowy zakup, a nie comiesięczna faktura. Producenci, którzy dokonali zmiany maszyny do cięcia metalu laserem światłowodowym o dużej mocy często podają najbardziej spektakularne oszczędności gazu, ponieważ większa moc oznacza szybsze cięcie i mniej gazu na metr.
Które materiały dobrze tną się powietrzem
⦿ Stal miękka, grubość około 1 do 6 mm: typowe okno powietrzne, zwykle zaczynające się od 8 do 12 barów i dostrojone do najniższego ciśnienia, przy którym utrzymuje się krawędź.
⦿ Blacha ocynkowana: tnie się czysto sprężonym powietrzem i jest jednym z najtrwalszych zastosowań w instalacjach HVAC i obudowach.
⦿ Cienkie aluminium: powietrze często sprawdza się równie dobrze, co azot, a wiele warsztatów informuje o czystszych krawędziach aluminium po zmianie.
⦿ Stal nierdzewna: tnie szybko powietrzem, ale należy spodziewać się śladu tlenku; dopuszczalne w przypadku części ukrytych lub malowanych, nieodpowiednie do widocznych wykończeń szczotkowanych.
Operatorzy często pytają wprost: czy moje ocynkowane panele o grubości 3 mm zejdą ze stołu tak samo czyste na powietrzu, jak na azocie? W przypadku większości elementów obudów i kanałów odpowiedź brzmi: tak. Części, które uzasadniają pozostanie na azocie, to te, które klient zobaczy, zespawa bez przygotowania lub sprawdzi w jasnym świetle. Typowe zakresy grubości i prędkości dla źródła zasilania są odwzorowane w przewodnik po grubości, prędkości i mocy cięcia laserem światłowodowym, co pomaga ustalić realistyczne oczekiwania przed dostrojeniem parametrów powietrza.
Dobór wielkości sprężarki: ciśnienie, przepływ i osuszanie
O powodzeniu cięcia powietrznego decyduje zespół sprężarki. Standardowa sprężarka warsztatowa pracująca pod ciśnieniem 7–8 barów jest przeznaczona do narzędzi, a nie do dyszy tnącej, a system o zbyt małej mocy objawia się żużlem i nierównymi krawędziami na długo, zanim ktokolwiek zacznie podejrzewać problem z zasilaniem sprężonym powietrzem.
| Wymaganie | Typowy cel | Dlaczego jest to ważne | Pomiary |
|---|---|---|---|
| Ciśnienie dostawy | Klasa do 16 barów w maszynie, 8 do 12 barów powszechnie w dyszy dla cienkiej stali miękkiej | Ciśnienie usuwa stopiony metal z szczeliny, krople powodują powstawanie żużlu | Ciśnienie manometryczne przy głowicy tnącej podczas pełnego strumienia dyszy |
| Darmowa dostawa lotnicza | Dopasowany do dyszy i mocy; zużycie około 0.5 m³/min przy pracach o średniej mocy | Zbyt mały przepływ uniemożliwia wykonywanie długich cięć i dużych dysz | Zmierzone zużycie w stosunku do znamionowej wydajności przy ciśnieniu roboczym |
| Suchość | Temperatura punktu rosy od minus 40 do minus 60 °C | Wilgoć zaparowuje i powoduje pęknięcia soczewki ochronnej | Odczyt punktu rosy za suszarką |
| Olej i cząstki | Bezolejowe lub pozbawione oleju poprzez koalescencję i filtrację węglową | Opary oleju osadzają się na optyce i zanieczyszczają krawędzie | Częstotliwość kontroli różnicy ciśnień i soczewek filtra |
| Przechowywanie buforowe | Zbiornik odbiorczy o odpowiednich rozmiarach umożliwiających absorpcję skoków zapotrzebowania | Kontrolery laserowe nie lubią wahań ciśnienia | Wahania ciśnienia podczas przekłuwania i szybkie zmiany konturu |
Ciśnienie i przepływ
Należy określić sprężarkę o ciśnieniu wymaganym przez dyszę, powiększonym o straty w osuszaczach, filtrach i rurociągach. Przepływ zależy od średnicy dyszy i liczby minut na godzinę pracy belki. Jako punkt odniesienia, w jednym z opublikowanych rozwiązań połączono sprężarkę 16 barów o wydajności około 1.27 m³/min z mocy wejściowej 13.4 kW, z rzeczywistym zużyciem paliwa podczas cięcia wynoszącym około 0.5 m³/min, co pozostawia margines na przebijanie i większe dysze.
Suszenie i filtracja
To krok, który sklepy pomijają, a później żałują. Sprężone powietrze przenosi wilgoć i opary oleju, które osadzają się na soczewce ochronnej w głowicy tnącej. Zaparowana lub zanieczyszczona soczewka rozprasza wiązkę, osłabia cięcie i może pęknąć pod wpływem ciepła. Dostawcy systemów uzdatniania powietrza zazwyczaj określają punkt rosy ciśnieniowej w zakresie od minus 40 do minus 60°C, co oznacza, że za sprężarką znajduje się osuszacz lub osuszacz o wysokiej wydajności, a następnie filtry koalescencyjne i z węglem aktywnym. Zrozumienie, gdzie znajduje się soczewka ochronna w głowicy, zostało omówione w przewodniku. główne części maszyny do cięcia laserem światłowodowym, jasno pokazuje, dlaczego jakość powietrza chroni najdroższy surowiec eksploatacyjny w systemie.
Rurociągi, ich rozmieszczenie i konserwacja
Umieść sprężarkę blisko lasera, aby linia wysokiego ciśnienia była krótka, i użyj rur o pełnym ciśnieniu roboczym, a nie standardowych przewodów warsztatowych. Każde kolanko, szybkozłączka i długi wąż generują ciśnienie w dyszy, dlatego wiele instalacji przeznacza osobną linię wysokiego ciśnienia do głowicy tnącej, podczas gdy regulator ciśnienia dostarcza powietrze o niższym ciśnieniu do reszty warsztatu.
Traktuj pakiet powietrza jako część lasera, a nie jako instalację budynku. Codziennie opróżniaj odbiornik i sprawdzaj automatyczne odpływy, co tydzień rejestruj punkt rosy i wymieniaj elementy filtrujące na podstawie różnicy ciśnień, a nie na podstawie domysłów. Jeden deszczowy poranek po pominięciu opróżnienia może kosztować więcej soczewek ochronnych niż cały rok filtrów.
Kompromisy w zakresie jakości krawędzi
Cięcie powietrzem nie jest swobodną wymianą; to celowy kompromis między kosztem gazu a wyglądem krawędzi. W wielu przypadkach branżowe raporty wskazują, że jakość krawędzi cięcia powietrzem jest zbliżona do jakości uzyskiwanej przy użyciu tlenu lub azotu, ale różnica, która pozostaje, jest przewidywalna:
⦿ Stal miękka: lekka warstwa tlenku na powierzchni cięcia, zazwyczaj nadaje się do malowania i nakładania powłok proszkowych po standardowej obróbce wstępnej.
⦿ Stal nierdzewna: lekko żółta do szarej, powierzchnia mniej jasna niż w przypadku stali azotowej; przed spawaniem lub polerowaniem może być konieczne czyszczenie.
⦿ Aluminium: często równe lub lepsze od azotu w przypadku cienkich arkuszy, z małą ilością żużlu po dostosowaniu ciśnienia.
⦿ Grubsze sekcje: ryzyko powstawania żużlu wzrasta wraz ze wzrostem grubości, w miejscu, w którym azot lub tlen zazwyczaj powracają do programu.
Przebijanie zasługuje na osobną uwagę. Wiele systemów pneumatycznych przebija przy niższym ciśnieniu, a następnie zwiększa je w celu cięcia, ponieważ strumień powietrza o pełnym ciśnieniu podczas przebijania może rozpryskiwać stopiony metal z powrotem w kierunku dyszy. Pozwól kontrolerowi zarządzać tym przełącznikiem ciśnienia, zamiast ustawiać jedną stałą wartość na całym konturze.
Praktyczną zasadą jest sortowanie zamówień według tego, co widzi klient. Ukryte wsporniki, pomalowane panele i części do produkcji stali Materiały przeznaczone do powlekania są idealnymi kandydatami do transportu powietrza. Elementy architektoniczne ze stali nierdzewnej i przeznaczone do kontaktu z żywnością zazwyczaj pozostają w kontakcie z azotem, a oba gazy są doprowadzane rurociągiem do wycinarka laserowa umożliwia programowi tnącemu wybór dla każdego zadania.
Zmiana zazwyczaj oznacza ponowne dostrojenie, a nie tylko wymianę przewodu gazowego. Należy się spodziewać regulacji rozmiaru dyszy, położenia ogniska i ciśnienia dla każdego materiału i grubości, a następnie zapisania parametrów powietrza jako własnej biblioteki cięcia. Większość warsztatów przez tydzień testuje próbki na złomie przed rozpoczęciem pracy, a ten tydzień zazwyczaj lepiej odpowiada na pytanie o jakość krawędzi niż jakakolwiek specyfikacja techniczna.
Koszt za godzinę w porównaniu z azotem
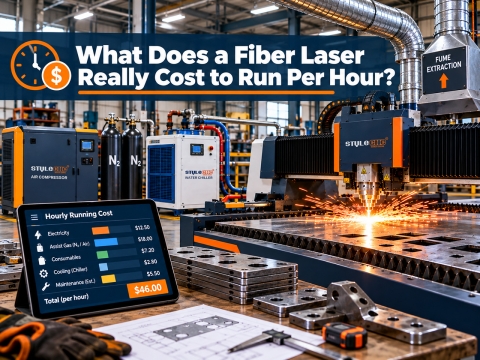
Koszt gazu zależy od czasu naświetlania, rozmiaru dyszy i ciśnienia, a koszt azotu gwałtownie rośnie z każdym dodatkowym barem. Powietrze zmienia strukturę rachunku: zamiast płacić za metr sześcienny dostarczonego powietrza, warsztat płaci raz za sprężarkę, a następnie głównie za energię elektryczną potrzebną do jej uruchomienia. W systemie dwuzmianowym ta różnica szybko się kumuluje.
| Czynnik | Skompresowane powietrze | Azot | Pomiary |
|---|---|---|---|
| Koszt gazu za minutę cięcia | Około 0.01 do 0.03 dolara, głównie za energię elektryczną | Około 0.20 do 0.40 USD, więcej przy wysokim ciśnieniu | Zużycie gazu podzielone przez liczbę minut spędzonych na wiązce |
| Koszt za metr sześcienny | Baseline | Co najmniej 3 razy wyższe od powietrza, w niektórych regionach ponad 10 razy wyższe od powietrza | Cena za m³ z dostawą, wliczając wynajem i dostawę |
| Logistyka dostaw | Generowane na miejscu, na żądanie | Butelki, zbiorniki Dewara lub zbiorniki zbiorcze ze stratami spowodowanymi odparowaniem | Godziny przestoju w oczekiwaniu na dostawę gazu |
| Inwestycja początkowa | Sprężarka wysokociśnieniowa, osuszacz, filtry, odbiornik | Wynajem zbiornika lub generatora, plus stałe opłaty za gaz | Miesiące zwrotu kosztów za pakiet lotniczy |
| Wynik krawędzi na stali nierdzewnej | Lekkie przebarwienie tlenku na krawędzi | Jasna, wolna od tlenków krawędź | Czy część wymaga czyszczenia po cięciu |
Studia przypadków uwidaczniają konkretne liczby:
⦿ Jeden australijski producent wydał ponad $9000 miesięcznie na azocie butlowanym, zainstalowano pakiet sprężarek o mocy 22 kW i ciśnieniu 16 barów i zgłoszono około $9Oszczędności roczne wynoszą 6,000, nawet po uwzględnieniu kosztów eksploatacji i serwisu.
⦿ Producent tacek poinformował o około $4Oszczędność 2,000 rocznie, a instalacja sprężonego powietrza zwróciła się w ciągu roku.
⦿ Amerykański producent kontraktowy obniżył koszty eksploatacji lasera światłowodowego poniżej $4 na godzinę, czyli o około 90 procent taniej niż w przypadku wersji bazowej z azotem, przy jednoczesnym ograniczeniu zużycia powietrza w warsztacie przy większości prac ze stali nierdzewnej.
Do obliczenia zwrotu kosztów potrzebne są 3 liczby: bieżące miesięczne wydatki na azot, liczba godzin pracy na wiązce w miesiącu oraz cena instalacji odpowiednio dobranego kompresora i zestawu uzdatniającego. Od rachunku za azot odejmij koszt energii elektrycznej i serwisu kompresora, a pozostała kwota pokaże, ile miesięcy zajmie zwrot kosztów zestawu. Warsztaty zajmujące się cięciem głównie stali miękkiej powlekanej i części aluminiowe zwykle osiągają najszybsze zyski, ponieważ wymiana tlenku nic ich nie kosztuje.

Lista kontrolna przed przełączeniem
✔ Możliwość pobrania dwunastomiesięcznych faktur za azot, obejmujących opłaty za wynajem zbiornika i dostawę.
✔ Posortuj części na widoczne ze stali nierdzewnej, stali powlekanej, ocynkowanej i aluminiowej, a następnie oszacuj, ile powietrza może przyjąć.
✔ Określ sprężarkę dla ciśnienia dyszy i strat liniowych, dostosowując przepływ do największej dyszy.
✔ Zaplanuj zakup suszarki, filtra koalescencyjnego i węglowego oraz zbiornika odbiorczego jako części pakietu, a nie jako dodatków.
✔ Zapewnij dostępność azotu do widocznych przekrojów ze stali nierdzewnej i grubych profili i pozwól programowi tnącemu na wybór gazu dla każdego zadania.
Skonfiguruj swój laser światłowodowy do cięcia powietrznego
Porównaj poziomy mocy i rozmiary łóżek w całym zakresie maszyny do cięcia laserem światłowodowymi poproś o bezpłatną wycenę obejmującą dopasowaną sprężarkę wysokociśnieniową i pakiet do uzdatniania powietrza dla Twoich materiałów.